一批发往越南的精密配件,因为钢带箱箱体对角线误差超过6毫米,在口岸被要求重新加固,货主多付了3200元滞港费。这类问题在云南出口企业里并不少见——箱子看起来钉好了,但到底算不算“做完”,往往凭老师傅一句“差不多”。事实上,出口包装箱的完工判定有硬指标,不是靠手感。
完工判定的三个量化门槛
以昆明出口包装箱行业常用的重型钢带箱为例,完工至少要看三组数据:箱体对角线偏差≤3毫米,钢带边缘距箱角≥15毫米,底脚与木托盘接触面缝隙≤1毫米。这三个数值对应的是运输中的抗扭、抗拉和抗压需求。云南梅尔工贸有限公司在出厂前会用激光测距仪逐箱复核,而不是只靠卷尺抽检。对于需要叉车频繁作业的出口产品箱,钢带张力还要控制在800至1200牛顿之间,过松起不到箍紧作用,过紧则可能压溃木方。
一个汽配客户的返工账
昆明经开区一家汽配企业曾把钢带箱的完工标准简化为“钉子打完、钢带扣上”,结果首批12只箱在钦州港装柜时发现3只箱体歪斜,被迫现场拆解重做,单箱返工成本增加180元,还耽误了2天船期。后来该企业改用钢带箱供应商提供的完工检查表,把对角线、钢带间距、托盘匹配度三项列为必检项,次月出口的40只箱实现零返工,装柜效率提升约25%。这说明“做完”不是感觉,而是一套可复核的清单。
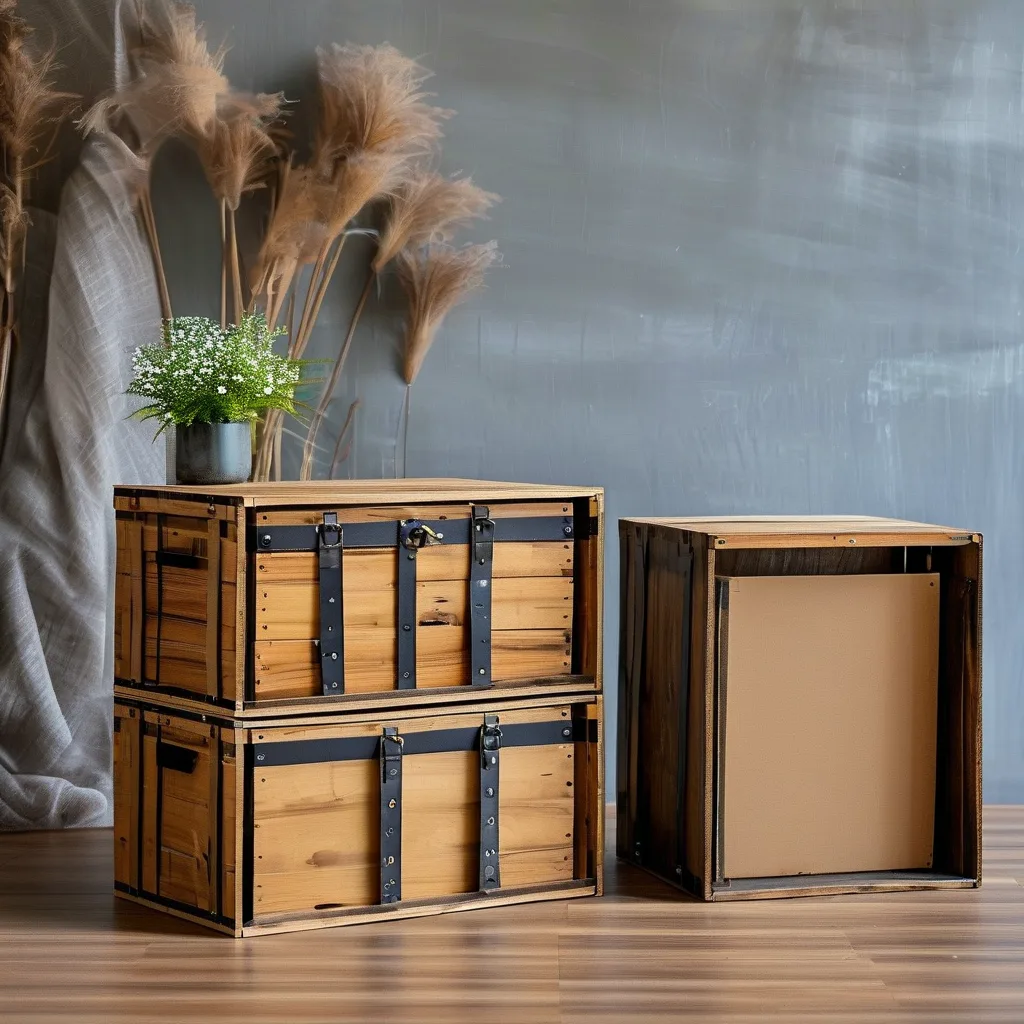
木托盘与钢边箱的配合也不能漏
很多货主只盯箱体,忽略了木托盘与箱底的连接。出口产品箱如果底脚与托盘之间存在2毫米以上间隙,海运颠簸中钢带会逐步松脱。建议完工时用塞尺检查四个底角,同时确认托盘含水率低于20%,避免目的港因木质包装问题被退运。昆明钢边箱的定制流程中,这些配合尺寸应在图纸阶段就锁定,而不是等箱子做好再“想办法”。
把判断标准交给流程
对于没有驻厂质检员的中小出口商,更实际的做法是要求供应商提供完工自检记录,包含关键尺寸实测值和钢带张力数据。像钢带箱服务这类按图定制的模式,可以把验收标准前置到合同附件里,收货时逐项打钩即可。云南周边比如广西南宁市通恒吊车租赁有限公司这类涉及设备装卸的场景,同样需要包装箱在吊装受力点上有明确标记,否则吊带位置偏差也会让一只“做完”的箱子在起吊时变形。说到底,钢带箱做完没有,不靠猜,靠的是可测量、可追溯的完工标准。